 Rechercher des produits
 fr
Centre d'usinage vertical ZN-L1580
Cat:Centre d'usinage vertical
Cette série de centres d'usinage est fixée dans une colonne unique en forme de A, une structure mobile d'établi, une rigidité élevée des ...
Voir les détails
Lorsque vous usinez des boîtiers en aluminium, percez et taraudez des milliers de trous par équipe ou maintenez une finition de surface serrée, un rail de ligne CNC à 3 axes centre d'usinage vertical bat souvent une machine à boîte. La conclusion est simple : les guides linéaires offrent des mouvements plus rapides, une meilleure précision de positionnement et des performances plus constantes sur le long terme. Mais leur rigidité maximale signifie qu'ils ne constituent pas le bon choix pour l'ébauche lourde de billettes d'acier ou de fonte. Ce guide détaille la structure, les spécifications, les critères de sélection et les compromis du monde réel.
Un centre d'usinage vertical à rail linéaire CNC à 3 axes utilise trois axes linéaires (X, Y et Z) avec des rails de guidage linéaires au lieu de boîtiers renforcés. La broche est verticale, ce qui signifie que l'outil pointe vers la table de travail. La partie « rail de ligne » fait référence aux guides linéaires à recirculation, généralement du type à rouleaux ou à billes, qui supportent la colonne, la table et la tête de broche.
La distinction est importante car les guides linéaires ont une friction beaucoup plus faible que les chemins en forme de boîte. Cette friction plus faible permet une accélération plus rapide, des vitesses de déplacement rapides plus élevées et une interpolation plus fine. Un VMC sur rail linéaire à 3 axes typique peut atteindre une vitesse de 36 à 48 minutes/minute et maintenir une précision de positionnement à moins de 0,005 mm sur une course de 300 mm. Les machines à caissons sont généralement rapides à une vitesse de 15 à 24 m/min et dépendent du frottement par broutage pour l'amortissement.
Pour le perçage, le taraudage et le fraisage léger à grande vitesse de matériaux non ferreux, la conception du rail linéaire est le choix par défaut. Par exemple, le ZNV850 est construit autour de ce principe, ciblant l'usinage à grande vitesse sur 3 axes avec un encombrement compact.
Le choix entre les guides linéaires et les chemins de boîte n'est pas une question d'être universellement meilleur. Il s’agit d’adapter le type de guide à la charge de travail. Le tableau ci-dessous résume les différences pratiques.
| Caractéristique | Guide linéaire (rail de ligne) | Voie de boîte (rail dur) |
|---|---|---|
| Coefficient de frottement | 0,002 à 0,005 | 0,05 à 0,15 |
| Traversée rapide | 36 à 60 m/min | 15–30 m/min |
| Amortissement des vibrations | Inférieur; repose sur la précharge | Plus haut ; amortissement naturel |
| Grande capacité d'ébauche | Limité par la capacité de charge ferroviaire | Excellent pour les coupes profondes |
| Précision dans le temps | Très stable avec une lubrification adéquate | Nécessite des ajustements fréquents |
| Idéal pour | Aluminium, perçage, taraudage, fraisage à grande vitesse | Acier, fonte, ébauche lourde |
Si vos pièces sont principalement en aluminium ou en acier à paroi mince et que vos temps de cycle dépendent de changements d'outils rapides et de déplacements rapides entre les trous, le rail linéaire est la bonne solution. Si vous retirez 5 mm de matière d'un bloc d'acier 4140 avec une fraise à surfacer de 100 mm, les caissons résisteront mieux et dureront plus longtemps.
"Les machines ferroviaires ne sont pas plus faibles, elles sont tout aussi fortes. L'erreur est de leur demander de faire un travail pour lequel elles n'ont jamais été conçues."
Une VMC à 3 axes déplace l'outil en X, Y et Z uniquement. Cela signifie qu'il peut fraiser des faces plates, des poches, des fentes et des marches ; modèles de trous de perçage et de taraudage ; et portait des diamètres précis. Il ne peut pas simultanément incliner l'outil ou faire pivoter la pièce, il ne peut donc pas produire des surfaces profilées complexes ou des contre-dépouilles dans une seule configuration.
Pour les pièces prismatiques avec des caractéristiques sur plusieurs faces, vous avez besoin soit de plusieurs configurations, soit d'une table rotative sur le 4ème axe. Si votre dessin comprend des aubes de turbine, des aubes de turbine ou des cavités 3D profondes, une machine à 5 axes est l'outil approprié. Pour tout le reste (supports, plaques, boîtiers, collecteurs et bases de moules), un VMC sur rail linéaire à 3 axes est la solution la plus rentable.
Pour comprendre comment la machine exécute réellement un cycle, y compris les changements d'outils et le débit du liquide de refroidissement, voir le processus de travail d'un centre d'usinage vertical . Cet article explique la séquence depuis le démarrage de la broche jusqu'au déchargement de la pièce.
Lorsque l'on compare les VMC à rail linéaire à 3 axes, cinq spécifications déterminent l'essentiel de la différence de performances : la taille de déplacement, la vitesse de broche, la vitesse de déplacement rapide, le temps de changement d'outil et la classe de précharge du guide. Le tableau ci-dessous répertorie les plages typiques pour une machine de taille moyenne.
| Spécification | Niveau d'entrée | Niveau de production |
|---|---|---|
| Déplacement X/Y/Z | 600 × 400 × 500 mm | 1 100 × 600 × 600 mm |
| Vitesse de broche | 8 000 tr/min | 12 000 à 15 000 tr/min |
| Traversée rapide | 30 m/min | 48 m/min |
| Temps de changement d'outil | 3 à 5 s | 1,5 à 2,5 s |
| Précision du positionnement | ±0,008 mm | ±0,005mm |
| Répétabilité | ±0,005mm | ±0,003 mm |
Pour le travail de production, le changeur d'outils est aussi important que la broche. Une machine comme la ZNL1270 dotée d'un changeur d'outils automatique réduit le temps sans coupe et maintient une répétabilité serrée sur les longues séries. Vérifiez si l'ATC utilise un bras mécanique ou un entraînement à came et confirmez le temps d'outil à outil avec un chronomètre lors d'une démonstration.
Les VMC à 3 axes sur rail de ligne sont largement utilisés dans les pièces automobiles, les nouveaux composants énergétiques, la fabrication de moules et le traitement du saphir. Chaque application impose des exigences différentes à la machine.
Si vos pièces sont principalement en aluminium ou en cuivre, le rail linéaire est presque toujours le bon choix. Pour l'acier trempé supérieur à 45 HRC, envisagez une machine à caisson ou une conception hybride.
Les acheteurs se concentrent souvent sur la vitesse de broche et ignorent le système de guidage, la masse coulée et la stratégie de compensation thermique. Voici les erreurs les plus courantes et comment les éviter.
Attention : N'achetez pas de machine à rail linéaire pour l'ébauche lourde de l'acier ou de la fonte. Les rails s'useront prématurément et la précision se dégradera d'ici 12 à 18 mois.
Infos : Vérifiez la classe de précharge du guide linéaire. Pour un travail de haute précision, utilisez une précharge de 0,02C à 0,05C. Pour le fraisage général, 0,05C à 0,1C est acceptable.
Succès : Demandez un test de coupe sur votre matériau réel. Mesurez l'état de surface et le diamètre du trou au début et à la fin d'un cycle de 4 heures. Cela vous en dit plus qu’une fiche technique.
Pour un travail de haute précision, une machine comme la ZNL1160 associe une base rigide à des guides linéaires de précision et une broche à compensation thermique. Il est conçu pour les applications où la répétabilité de 0,005 mm n'est pas facultative.
Un centre d'usinage vertical à rail CNC à 3 axes est l'outil idéal lorsque la vitesse, la précision et l'état de surface comptent plus que la force de coupe brute. Il excelle dans l'aluminium, le perçage, le taraudage et le fraisage léger. Il a du mal avec l’ébauche lourde de l’acier. Avant d'acheter, confirmez la précharge du guide, la traversée rapide, le temps de changement d'outil et la masse de coulée. Testez la machine sur votre propre matériel. Si les résultats tiennent à la fin d'une longue période, vous avez trouvé une machine qui sera rentabilisée.

Cette série de centres d'usinage est fixée dans une colonne unique en forme de A, une structure mobile d'établi, une rigidité élevée des ...
Voir les détails
Le lit adopte une disposition de structure en T positif, la table se déplace d'avant en arrière (axe Z), la poupée se déplace de haut en bas (...
Voir les détails
Le centre de perçage et de taraudage ZN-T6 a une opérabilité facile, une fiabilité élevée, des performances de coût ultra élevées, principalement u...
Voir les détails
La surface de support à trois axes de cette série de centres d'usinage à portique adopte un guide linéaire à rouleaux robuste, facile à entret...
Voir les détails
La machine adopte la forme d'un cadre de portique fixe et d'une table mobile sur le lit. La conception intégrée de la colonne de poutre p...
Voir les détails
La machine adopte la forme d'un cadre de portique fixe et d'une table mobile sur le lit. La conception intégrée de la colonne de poutre p...
Voir les détails
La machine adopte la forme d'un cadre de portique fixe et d'une table mobile sur le lit. La conception intégrée de la colonne de poutre p...
Voir les détails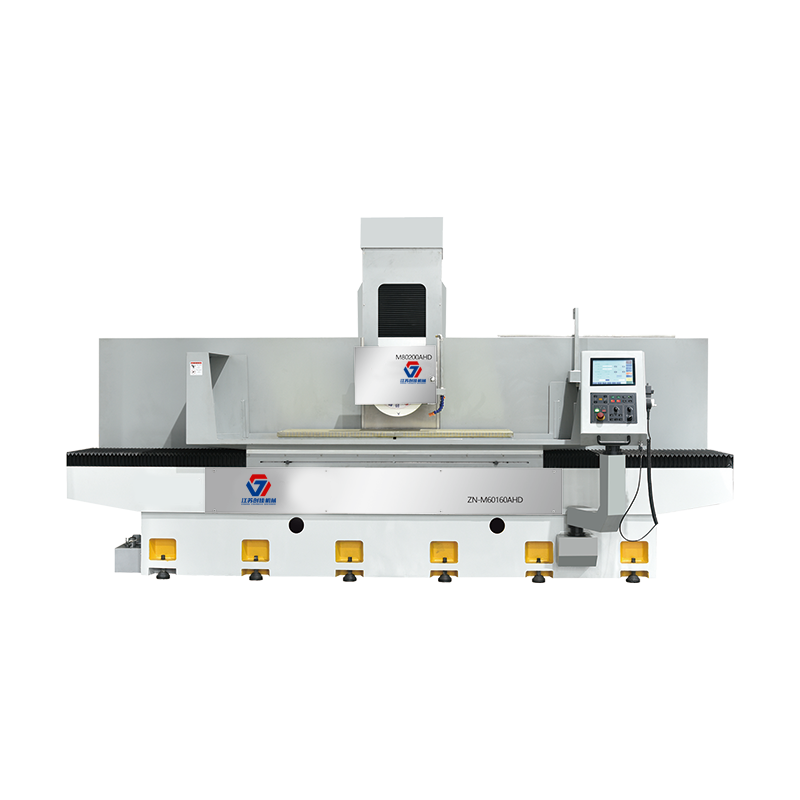
La machine-outil est principalement adaptée au meulage de précision de divers matériaux métalliques, tels que les plans, les marches et les formes ...
Voir les détails
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
